


Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Alle rechten voorbehouden.
Links Sitemap RSS XML Privacybeleid
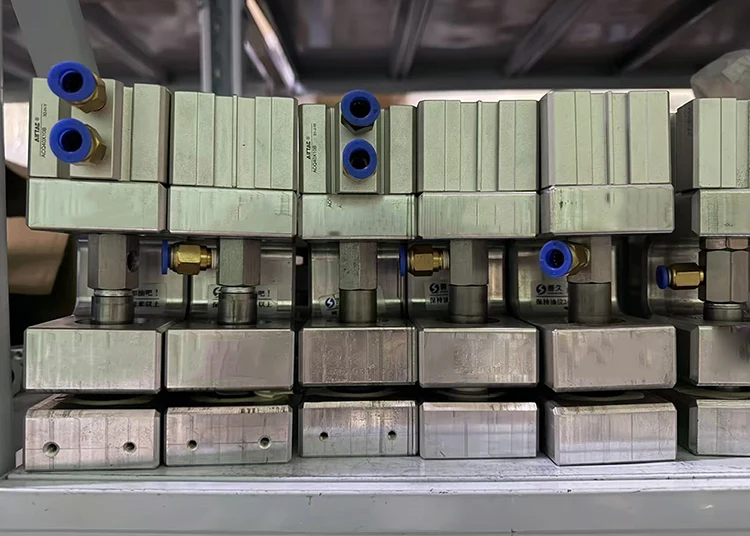
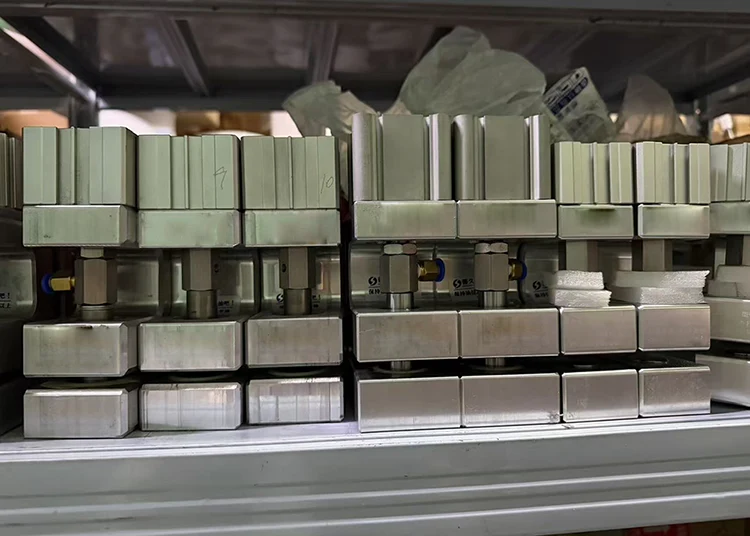
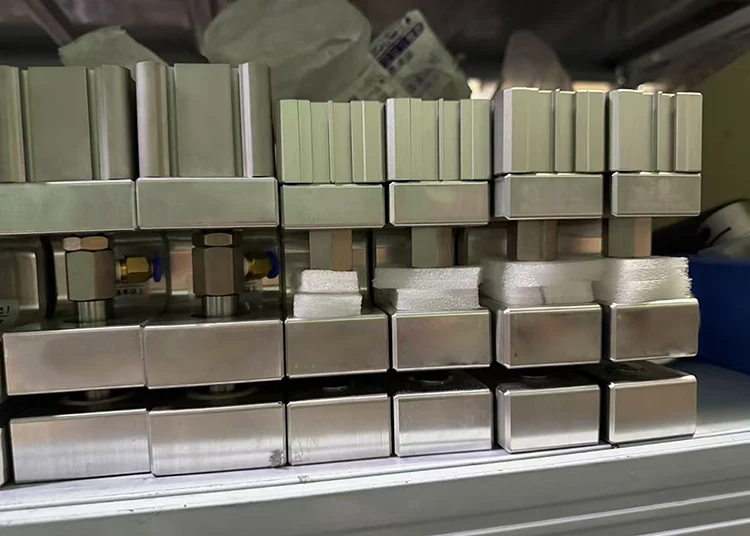
Als fabrikant van stansmatrijzen is de kernkrachtcomponent van de pneumatische ponsmatrijzen van Junssen de standaard pneumatische cilinder. De structuur is veel eenvoudiger dan die van het hydraulische aandrijfsysteem, en er zijn geen problemen zoals olielekkage en verstopping van de oliedoorgang die kunnen optreden in het hydraulische systeem. Voor dagelijks onderhoud zijn alleen regelmatige controles van de luchtdruk en het toevoegen van smeerolie aan het geleidingsmechanisme nodig. Tegelijkertijd, wanneer een stempel of matrijs versleten raakt, kan deze op een slijpmachine worden geslepen om de scherpte te herstellen.
De stempelmatrijs van niet-geweven stof wordt aangedreven door perslucht. Er is geen risico op elektrische lekkage of brand. De perslucht zelf is niet giftig en onschadelijk. Na ontlading zal het geen vervuiling van het milieu veroorzaken, noch zal het leiden tot vervuiling van het werkstuk en de werkplaats als gevolg van lekkage van hydraulische olie. Tegelijkertijd kan de pneumatische ponsmatrijs gemakkelijk worden uitgerust met veiligheidsdetectieapparatuur. Als iemand tijdens de operatie per ongeluk zijn hand in het verwerkingsgebied steekt, kan het pneumatische systeem snel de luchttoevoer afsluiten en het ponsproces stoppen, waardoor veiligheidsongevallen worden vermeden.
|
Beïnvloedende factor |
Specifieke beschrijving |
Impact op de levensduur van de matrijs |
|
Werkstukmateriaal |
1. Zachte materialen: leer, papier, plastic, medische hydrogelverbanden2. Harde materialen: roestvrij staal, zeer sterke stalen plaat |
Zachte materialen → Geringe slijtage, langere levensduurHarde materialen → Snelle slijtage, kortere levensduur |
|
Opening voor ponsen |
Onjuiste instelling van de opening tussen stempel en matrijs |
Versnelt de slijtage van de snijkant en verkort de levensduur |
|
Dagelijks onderhoud |
1. Smeer geleidehulzen en bewegende delen regelmatig2. Reinig restafval in de vormholte na gebruik3. Stompe snijkanten tijdig naslijpen |
Standaard dagelijks onderhoud verlengt de duurzaamheid van de schimmel aanzienlijk; verwaarloosde mallen slijten snel |
|
Ponsluchtdrukregeling |
Langdurig gebruik onder een luchtdruk die de nominale norm overschrijdt |
Veroorzaakt ernstige vermoeiingsschade aan interne maldelen; Pas de druk aan de materiaaldikte aan om extra slijtage te voorkomen |
Voorbereiding → Ponsverwerking → Kwaliteitsinspectie → Zorg na stilstand → Dagelijks onderhoud
1.Voorbereiding: positionering aanpassen + werkstuk fixeren
2.Process
Handmatig: pneumatische stoot activeren → automatische reset
Auto: vooraf ingesteld programma voor continu ponsen
3.Inspecteer de kwaliteit van het afgewerkte werkstuk
4. Na gebruik: lucht ventileren → afval reinigen → smeren → droge opslag
5. Dagelijks onderhoud: Bevestigingen/randen controleren, versleten snijkant tijdig slijpen
1. Perforeren voor verpakkingszakken: dit is meestal een accessoire voor de machine voor het maken van zakken, die wordt gebruikt om handvatgaten of ventilatiegaten te maken voor plastic zakken en papieren zakken.
2. Toepasselijke materialen: voor PO/PP/PE en andere plastic films van Dispersive Pad Forming Tool voor eenmalig gebruik, evenals papier-plastic composietmaterialen, voor perforeren. Het kan ook zachte polymeermaterialen, geleidende films voor medische negatieve platen en voorgevormde grondstoffen voor medische verbanden verwerken, waardoor wordt voldaan aan de stans- en vormvereisten van verschillende dunne laag zachte materialen op industriële en medische gebieden.
3. Vervaardiging van medische wegwerpartikelen: als een speciale vormmatrijs voor wegwerpbare negatieve elektrodeplaten en medische verbandproducten, kan het snel het zeer nauwkeurig stansen en vormen van grondstoffen voltooien, zich aanpassen aan grootschalige geautomatiseerde productielijnen en de consistente grootte en snijkwaliteit van elk product garanderen.
4.Elektronische en nieuwe energie-industrie: het wordt gebruikt voor het blinderen van geleidende dunne films en flexibele isolatiematerialen die zijn gekoppeld aan batterijcellen en voldoen aan de nauwkeurigheidseisen van speciale dunne onderdelen in de industrie.
5.Verpakkings- en drukindustrie: het kan het ponsen en blanco maken van handelsmerkmaterialen, zelfklevende etiketten en flexibele verpakkingsfilms voltooien, die voldoen aan de eis van batchverwerking met hoge precisie in de industrie.
6. Auto-interieurverwerking: het wordt gebruikt voor het ponsen en stansen van flexibele decoratieve interieurfilms en zelfklevende kussenmaterialen, die zich kunnen aanpassen aan de verwerkingsbehoeften van verschillende speciaal gevormde maten en voldoen aan de massaproductienormen van de industrie.
Het is een precisiestempelgereedschap dat wordt gebruikt om platte materialen, zoals metalen platen, kunststoffen en karton, in specifieke vormen te snijden. Tijdens het proces wordt het gescheiden stuk het eindproduct, terwijl het resterende materiaal als schroot wordt behandeld.
Het belangrijkste verschil is het doel van het gesneden materiaal. Bij stansbewerkingen is het verwijderde stuk het vereiste voltooide onderdeel, terwijl het resterende vel afvalmateriaal is. Bij ponsprocessen wordt het verwijderde gedeelte weggegooid en is het gat dat in de originele plaat is gemaakt het gewenste resultaat.
Veel voorkomende materialen zijn onder meer gereedschapsstaal zoals D2 en SKD11 voor productie in grote volumes die een uitstekende slijtvastheid vereisen, koolstofstaal voor eenvoudige toepassingen en prototypes, en hardmetalen materialen voor veeleisende projecten die maximale hardheid en een langere levensduur vereisen.
Bramen worden meestal veroorzaakt door een onjuiste speling tussen de stempel en de matrijs, versleten snijranden of onvoldoende materiaalpositionering. Ze kunnen worden verminderd door de speling te optimaliseren op basis van de materiaaldikte, scherpe snijkanten te behouden en een stabiele fixatie van het werkstuk tijdens het gebruik te garanderen.
De juiste speling is afhankelijk van de materiaaldikte, hardheid en treksterkte. Voor de meeste metaaltoepassingen wordt de speling doorgaans ingesteld binnen een geschikt percentage van de materiaaldikte. Hardere of dikkere materialen vereisen over het algemeen een grotere speling, terwijl zachtere en dunnere materialen een kleinere speling nodig hebben.
Regelmatig onderhoud omvat het verwijderen van materiaalresten van snijoppervlakken, het controleren op slijtage of schade, het vastdraaien van losse onderdelen, het smeren van bewegende onderdelen en het opbergen van het gereedschap in een schone en droge omgeving wanneer het niet in gebruik is. Goed onderhoud helpt de snijnauwkeurigheid te behouden en de levensduur te verlengen.
Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Alle rechten voorbehouden.
Links Sitemap RSS XML Privacybeleid