Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Alle rechten voorbehouden.
Links Sitemap RSS XML Privacybeleid
Terwijl de vraag naar betrouwbare wegwerpbewakingsproducten de productie van medische verbruiksartikelen blijft bepalen, gaan producenten van ECG-elektroden nader bekijken hoe individuele productiestappen samenwerken. Fabrikanten hebben steeds meer behoefte aan een proces dat op consistente wijze omgaat met gevoelige materialen, vermijdbare verspilling beperkt en duidelijke controlepunten biedt vanaf binnenkomende rollen tot afgewerkte elektroden.
Voor veel fabrieken ligt de belangrijkste kans in het verbinden van hydrogelcoating, lamineren, plaatsing van componenten en nauwkeurig stansen in een gecoördineerde workflow. Wanneer deze fasen als één proces worden gepland in plaats van als afzonderlijke eilanden, kunnen productieteams de materiaalbewegingen beter beheren, herhaalde handelingen verminderen en de bron van kwaliteitsvariaties sneller identificeren.
Een wegwerpbare ECG-elektrode ziet er misschien eenvoudig uit als hij als voltooid item wordt beschouwd, maar de structuur ervan kan meerdere functionele lagen omvatten. Afhankelijk van het ontwerp kunnen dit een rugmateriaal, geleidende hydrogel, kleefelementen, een klik- of lipconnector, een verwijderbare voering en soms een geleidingsdraad omvatten. Elke laag heeft zijn eigen verwerkingseigenschappen. Een mismatch in spanning, uitlijning, coating of hechting in een bepaald stadium kan de volgende bewerking beïnvloeden.
Dit is een van de redenen waarom fabrikanten de volledige productievolgorde herzien voordat ze in nieuwe apparatuur investeren. EenECG-elektrodeproductiemachine moet niet alleen worden beoordeeld op basis van de nominale output, maar ook op basis van de manier waarop het materiaal aanvoert, de registratie bijhoudt, het schroot beheert en operators in staat stelt de procesomstandigheden te controleren.
Voor lijnen die intern geleidende hydrogel aanbrengen, is coating een cruciale stap. De coatingprestaties kunnen worden beïnvloed door de formulering, viscositeit, staat van het substraat, lijnsnelheid, temperatuur en uithardingsmethode. Als de coating ongelijkmatig is of als het materiaal vóór de verdere verwerking nog niet de vereiste staat heeft bereikt, kunnen latere stappen problemen aan het licht brengen, zoals inconsistente randen, overdracht naar voeringen of variatie tussen afgewerkte stukken.
Automatisering kan helpen door de baansnelheid te coördineren met de coatingeenheid en het uithardingsgedeelte, terwijl het gemakkelijker wordt om belangrijke instellingen vast te leggen en te herhalen. Automatisering is echter geen vervanging voor procesontwikkeling. Fabrikanten moeten nog steeds geschikte materiaalspecificaties vaststellen, de uithardingsomstandigheden verifiëren en de voltooide elektrode testen op basis van de beoogde prestatie-eisen.
Sommige producenten gebruiken voorgegeleerde rollen in plaats van hydrogel op de lijn aan te brengen. De juiste keuze hangt af van de verwachte vraag, de beschikbare technische expertise, het aanbod van grondstoffen, het productontwerp en de exploitatiekosten van elke route. Bij een goede vergelijking van investeringen moet het hele proces in ogenschouw worden genomen, en niet alleen de aankoopprijs van een coatingeenheid.
Na het coaten of bij het verwerken van voorgegeleerde materialen moeten de lagen in de juiste positie bij elkaar worden gebracht. In een handmatig of losjes verbonden proces moeten operators mogelijk rollen overbrengen tussen stations, materialen opnieuw uitlijnen of herhaaldelijk referentiemarkeringen controleren. Die extraatjes kunnen variatie introduceren en de lijn vertragen, vooral wanneer een product meerdere lagen of een klein actief gebied heeft.
Geïntegreerde materiaalgeleiding en gecontroleerde spanning kunnen helpen het web stabiel te houden terwijl het door lamineer- en componentplaatsingsstations beweegt. Sensoren, registratiemarkeringen en verstelbare geleiders kunnen een consistentere positionering ondersteunen, maar hun effectiviteit hangt af van het materiaal en de productgeometrie. Dunne non-wovens, films, geleidende stoffen en met gel gecoate banen reageren niet altijd op dezelfde manier op spannings- of snelheidsveranderingen.
Om deze reden moeten fabrikanten de automatisering valideren met behulp van representatieve productiematerialen, en niet alleen met lege runs of demonstratierollen. Dergelijke tests helpen ingenieurs ook realistische limieten te stellen voor snelheid, uitlijningstolerantie en acceptabele downtime.
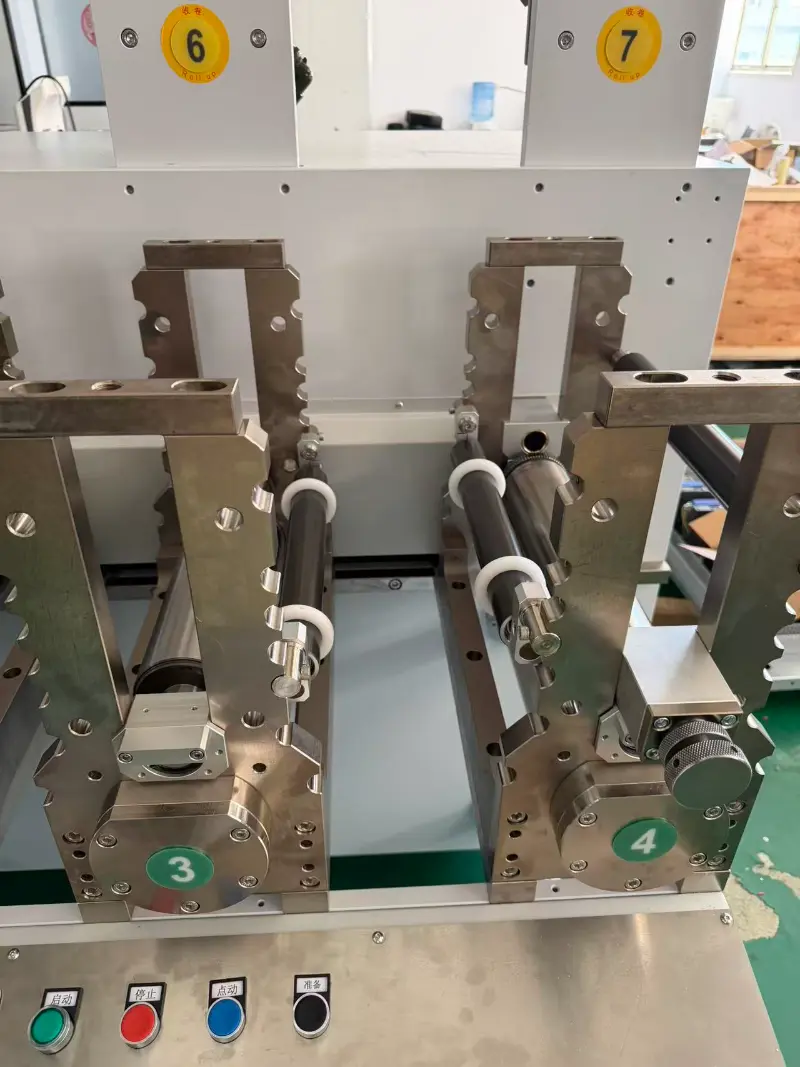
Stansen geeft de elektrode zijn definitieve omtrek en helpt bepalen hoe materiaallagen rond het actieve gebied worden uitgelijnd. Bij roterende of andere snijopstellingen hebben het gereedschapsontwerp, de materiaaldikte, de eigenschappen van de voering, de registratienauwkeurigheid en de afvalverwijdering allemaal invloed op het resultaat.
Slecht gecontroleerd snijden kan onvolledige sneden, beschadigde voeringen, onregelmatige randen of afval achterlaten dat niet netjes wordt verwijderd. Deze problemen kunnen verderop in de lijn onderbrekingen veroorzaken en het materiaalverbruik verhogen. Een goed geconfigureerde ECG-elektrodeproductiemachine moet daarom worden geëvalueerd met de feitelijke productstructuur en snij-indeling in gedachten. Het aantal holtes, de afstand tussen de onderdelen, de baanbreedte en de richting waarin afval wordt verwijderd, kunnen allemaal van invloed zijn op de bruikbare uitvoer.
De beste instelling is niet altijd de hoogste mechanische snelheid. Een lijn die iets langzamer draait, maar met een betrouwbare registratie en schone afvalverwijdering, kan per dienst acceptabelere producten opleveren dan een snellere lijn die regelmatig moet worden gestopt en aangepast. Fabrikanten moeten de productie van goede stukken, de omsteltijd, het uitvalpercentage en ongeplande stilstand vergelijken met het snelheidscijfer.
Automatisering kan de procesomstandigheden herhaalbaarder maken, maar garandeert niet dat een voltooide elektrode op zichzelf veilig of effectief is. De kwaliteitsplanning moet het beoogde gebruik van het product, de materialen, het elektrische ontwerp, de omstandigheden bij huidcontact en de aangegeven houdbaarheid weerspiegelen. Afhankelijk van het product moeten fabrikanten mogelijk eigenschappen beoordelen zoals elektrische prestaties, hechting, materiaalcompatibiliteit, maatconsistentie en stabiliteit in de loop van de tijd.
In-line controles kunnen helpen bij het identificeren van zichtbare defecten, ontbrekende componenten, positiefouten of afwijkingen van gedefinieerde proceslimieten voordat een grote hoeveelheid materiaal wordt verwerkt. Bemonstering en testen van eindproducten blijven belangrijk omdat niet elk prestatiekenmerk kan worden bevestigd door een camera of sensor op de productielijn. Kwaliteitsregistraties moeten ook materiaalbatches, machine-instellingen, inspectieresultaten en corrigerende maatregelen aan elkaar koppelen, zodat een probleem kan worden onderzocht in plaats van alleen maar te worden gedetecteerd.
Een capabele elektrodeproductiemachine moet kritieke instellingen toegankelijk maken voor getrainde operators en een gedocumenteerde aanpak van omschakelingen en foutafhandeling ondersteunen. De apparatuur zelf is slechts een onderdeel van het kwaliteitssysteem; productspecificaties, gevalideerde procedures, leverancierscontroles, training van operators en eindtesten blijven essentieel.
Voordat ze een lijn selecteren, moeten fabrikanten de te produceren elektrodeontwerpen, de verwachte output, rolbreedtes, laagconstructie, connectortype en acceptabele omsteltijd definiëren. De plaatsing van connectoren, bevestiging van de geleidingsdraad, inspectie en verpakkingsvereisten kunnen bijvoorbeeld aanzienlijk variëren tussen productfamilies.
Een praktische machine-evaluatie moet representatieve monsters, materiaalspecificaties, een voorgestelde processtroom en duidelijke acceptatiecriteria voor proefproductie omvatten. Kopers moeten zich afvragen hoe receptinstellingen worden opgeslagen, hoe een nieuwe maat wordt geïntroduceerd, welke slijtageonderdelen regelmatig moeten worden vervangen en welke ondersteuning er beschikbaar is voor installatie en training van operators.
Voor fabrikanten die een lijn willen uitbreiden of moderniseren, kan eenECG-elektrodeproductiemachine moet rond het vereiste product worden geconfigureerd en worden geverifieerd met de daadwerkelijke materialen.
Het is onwaarschijnlijk dat de volgende fase van de productie van ECG-elektroden alleen door automatisering zal worden bepaald. De waarde ervan zal voortkomen uit de manier waarop coating, materiaalbehandeling, lamineren, snijden, inspectie en productiegegevens samenwerken. Fabrieken die realistische procesvalidatie combineren met goed geïntegreerde apparatuur kunnen beter geïnformeerde beslissingen nemen over output, materiaalgebruik en kwaliteitsverbetering.
Naarmate de productievereisten gevarieerder worden, is de nuttigste automatiseringsstrategie om bij het product te beginnen, het proces in kaart te brengen, bronnen van variatie te identificeren en vervolgens apparatuur te kiezen die aan die behoeften voldoet. Met deze aanpak kunnen fabrikanten een grotere consistentie nastreven zonder aan te nemen dat een hogere snelheid automatisch betere productieprestaties betekent.
Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Alle rechten voorbehouden.
Links Sitemap RSS XML Privacybeleid